- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
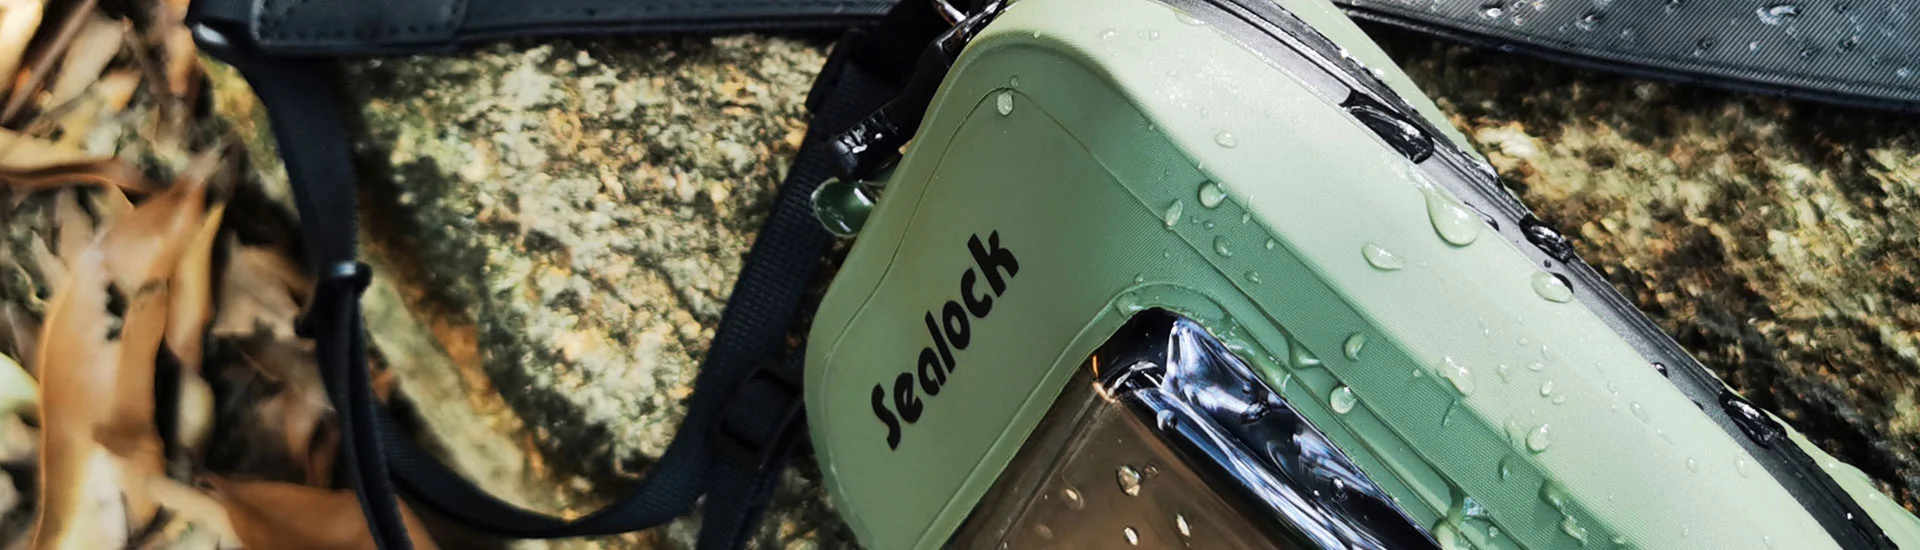
Tørposefremstillingsproces: Fra materialeskæring til RF-svejsning
Sealock fremstiller tørposer til OEM- og engroskøbere ved hjælp af 27,12 MHz radiofrekvenssvejsning, og processen er værd at forstå, fordi den forklarer, hvorfor to poser bygget af identisk stof fungerer helt forskelligt. En tørposes vandtætning købes ikke med materialet - den skabes på produktionslinjen, i det øjeblik sømmene svejses. Dette gennemgår hele fremstillingssekvensen, med den tekniske detalje, der afgør, om sømmen holder.
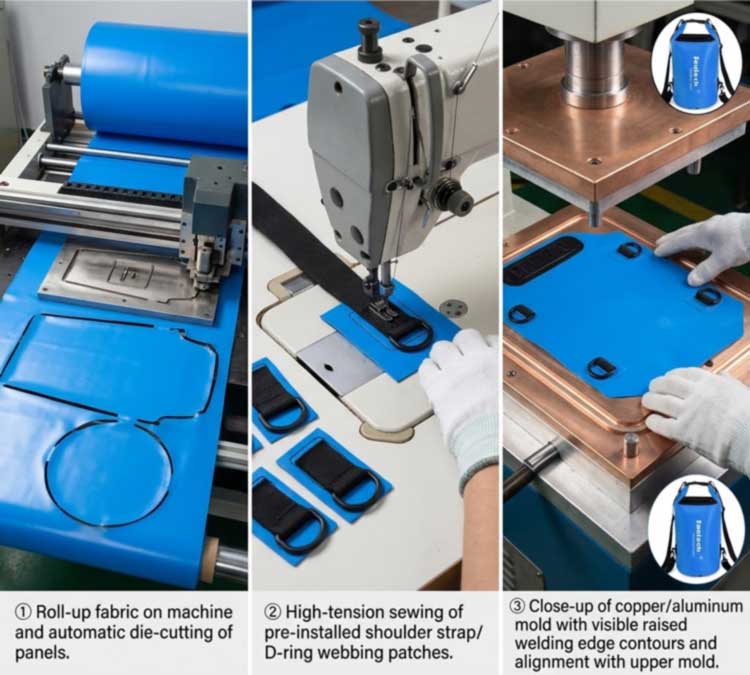
1. Etape 1: Materiale iscenesættelse og skæring
Produktionen starter med ruller belagt stof —PVC presenningellerTPU-lamineret nylon— iscenesat og kontrolleret, før noget skæres. Indkommende inspektion har betydning her, fordi belægningsinkonsistens, fugt i materialet og variation mellem farvestofpartier alle påvirker, hvad der sker senere på svejsestationen.
Paneler stemples derefter fra rullen af en automatiseret skærepresse til de nøjagtige designmål. Skærepræcision er det, der holder en bulkkørsel ensartet: Et panel, der er skåret et par millimeter væk fra specifikationerne, vil ikke sidde korrekt under svejsematricen, og svejselinjen driver med det. Det er også her, materialeeffektiviteten indstilles, da panelindlejring bestemmer, hvor meget af hver rulle, der bliver til produkt i stedet for afskåret.
2. Trin 2: Forsamling af bærende dele
Inden noget er forseglet, fastgør højspændings industrisyning de bærende elementer - skulderseler, D-ringbånd, udvendige lommer og forstærkningspaneler - på de flade paneler.
Sekvensen her er bevidst, og det er en af detaljerne, der adskiller en korrekt konstrueret taske fra en billig: syning skerførden vandtætte forsegling er dannet, så ingen nål nogensinde trænger ind i den færdige vandtætte membran. Alt, hvad der skal hæftes til den forseglede krop bagefter - D-ringe, MOLLE-ankre, ventiler - svejses på forstærkningsplastre i stedet for at blive syet gennem huden.
3. Trin tre: Opsætning af matricer
Hver posegeometri kræver sit eget værktøj. Svejsemønsteret er oversat til en brugerdefineret matrice - typisk bearbejdet messing eller aluminium - med hævede kanter, der definerer den nøjagtige form af den svejste søm. Matricen sættes på pladen og justeres til panelet.
Die design gør mere end at forme sømmen. Hævede kantprofiler kan bearbejdes til en riveforsegling, hvor svejsningen og trimkanten dannes i samme operation, og matricetilstanden har direkte indflydelse på resultaterne: En matrice, der har mistet planhed eller opsamlet forurening, giver ujævnt tryk og energifordeling, som viser sig som et svagt punkt i en ellers god søm. Værktøjskapacitet er også det, der gør det muligt for en fabrik at bygge en ny form frem for kun at genopfylde eksisterende forme - grundlaget fortilpassede kapaciteter og strukturer.
4. Fase fire: RF-svejsning — hvordan sømmen faktisk dannes
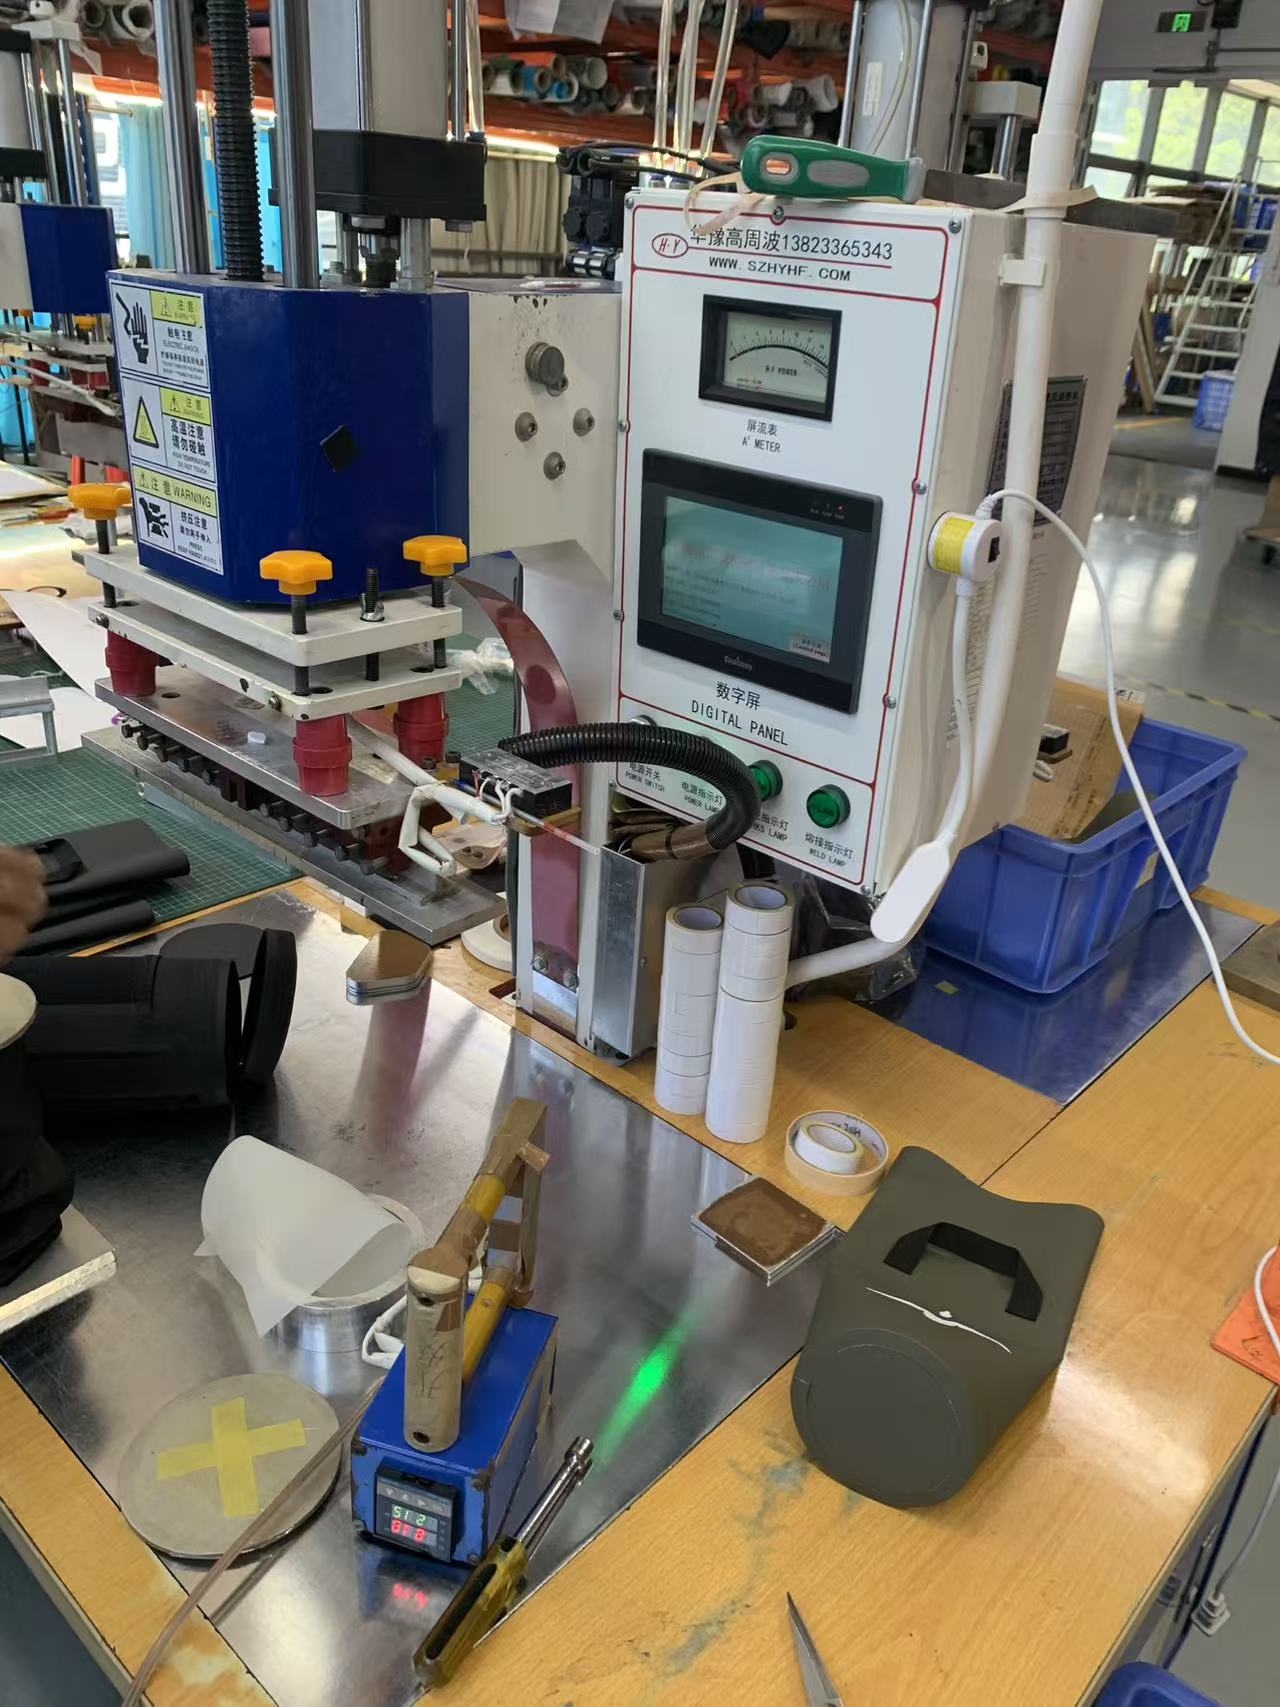
Dette er kernen i processen. Radiofrekvenssvejsning - også kaldet højfrekvent eller dielektrisk svejsning - forbinder termoplast ved hjælp af et elektromagnetisk felt i stedet for en ekstern varmekilde. Sekvensen har fire faser:
- Indlæser.Panelerne placeres mellem den øvre matrice og den nederste plade, hvor matricen definerer svejseformen.
- Tryk.En klemkraft bringer lagene i intim kontakt - uden den kan den smeltede polymer ikke smelte sammen til en enkelt masse.
- RF aktivering.En generator tilfører højfrekvent energi ved 27,12 MHz over elektroderne. Vekselfeltet får de polære molekyler i materialet til at oscillere hurtigt, og den indre molekylære friktion genererer varmeindenformaterialet frem for at føre det ind fra overfladen.
- Afkøling under tryk.Kraften stopper, men fastspændingen fortsætter, mens sømmen størkner. At slippe trykket for tidligt er en af de mest almindelige årsager til en svag svejsning.
Fordi varmen stammer fra materialet, når begge lag fusionstemperatur samtidigt og binder til en kontinuerlig masse uden klæbemidler, opløsningsmidler eller tråd. En korrekt udført RF-svejsning er typisk lige så stærk som grundmaterialet - og det er derfor, sømmen ikke er det svage punkt i en korrekt bygget tørpose.
5. Hvorfor RF-svejsning, og hvad den ikke kan svejse
RF-svejsning virker kun på polær termoplast - materialer, hvis molekyler reagerer på et elektromagnetisk felt. Det inkluderer PVC, PU og TPU, TPU-belagte stoffer, EVA og visse kvaliteter af PET og nylon. Ikke-polære polyolefiner såsom polyethylen og polypropylen absorberer RF-energi dårligt og kan ikke RF-svejses uden RF-reaktive belægninger eller bindelag; de har brug for varmluft-, hot-wedge- eller impulsmetoder i stedet.
Denne materialeafhængighed er et specifikationsproblem, ikke et trivialitetspunkt: det er en af grundene til, at PVC og TPU dominerer kategorien tørpose. For disse materialer producerer RF en stærkere søm end varmluft, varm kile eller impulssvejsning, hvorfor det er standarden for lufttætte og væsketætte produkter på tværs af industrier - fra lastbilafdækninger og gummibåde til medicinske væskeposer, hvor en hermetisk forsegling ikke er valgfri.
6. De parametre, der bestemmer svejsekvaliteten
En svejsning er produktet af fire indstillinger, valideret for hvert materiale og tykkelse i stedet for at blive indstillet én gang og glemt:
| Parameter | Hvad den styrer | Fejltilstand, hvis den er forkert |
|---|---|---|
| RF strøm | Hastighed for intern opvarmning på tværs af tætningsområdet | For lav: ufuldstændig fusion. For høj: gennembrænding, udtynding |
| Opholdstid | Hvor lang tid bruges energi | Kort: kold svejsning. Lang: materialenedbrydning |
| Tryk | Intimitet af kontakt mellem lag | Lav: hulrum og kanaler. Overdreven: presses ud og en tynd, skør søm |
| Afkølingstid | Størkning under klemme | Frigives tidligt: sømmen trækkes fra hinanden, før den sætter sig |
Som referencepunkt for skala trækker tætning af tynd PVC-film med nogle få sekunders svejse- og afkølingstid i størrelsesordenen et par hundrede watt over forseglingsområdet - tungere presenninger og flerlagslaminater har brug for væsentligt mere. Flere materialevariabler ændrer disse indstillinger: Blødgørerniveauet i PVC, fugtindhold, pigmenter og fyldstoffer, stofvæv og filmtykkelse ændrer alt sammen, hvordan materialet absorberer energi. Dette er grunden til, at et farveskift eller et nyt stofparti ikke automatisk er neutralt i forhold til processen, og hvorfor svejsninger omkvalificeres i stedet for antaget.
7. Trin fem: Køling, trimning og slutmontering
Svejste paneler flyttes til en dedikeret kølezone, så bindingen sætter sig uden forvrængning, hvorefter posen trimmes af flash og vendes. Den endelige samling passer til de komponenter, der fuldender produktet: rullelukninger og spænder, lynlåse, hvor det er specificeret, stropper, håndtag, udluftningsventiler og gennemsigtige vinduespaneler - som i sig selv er svejset ind i kroppen som en del af den samme kontinuerlige hud. Hardware, der bærer belastning, er fastgjort ved svejsede forstærkningslapper, hvilket holder den vandtætte membran ugennemboret.
8. Fase seks: Test, før det sendes
Den svejste søm er verificeret snarere end antaget. Ved kørselsstart udføres afskalningstests på prøvesvejsninger for at bekræfte, at parametersættet producerer fuld sammensmeltning - selve fejltilstanden er diagnostisk, da en søm, der skræller rent ved grænsefladen, indikerer utilstrækkelig binding, mens en, der river gennem basismaterialet, viser, at svejsningen er stærkere end stoffet omkring det.
Færdige poser gennemgår derefter fuld vandnedsænkningstest mod den angivne IPX-klassificering sammen med en laboratoriesuite, der dækker belastningstest over 1.500 cyklusser på håndtag og ankre, 3.000 forseglede lynlåscyklusser på modeller med lynlås, træk- og bindingsstyrke, saltspray, friktionsmodstand, farveægthed og farveforskel. Hver batch kører tretrinskontrol - IQC på indgående stof og hardware, IPQC på svejsninger og processer på linje, OQC med AQL-sampling, batch-nedsænkningstest og signeret guldprøve-sammenligning - med SGS- eller QIMA-inspektion tilgængelig underkvalitetsstandarder anvendt på tværs af hvert produktionsforløb.
9. Hvorfor svejsede takter syet-og-tapet
En syet søm skubber en nål gennem det vandtætte lag tusindvis af gange og er derefter afhængig af tape til at dække hullerne. Tape løfter med bøjning, alder, varme og slid, og når det først gør det, er hvert nålehul et indgangspunkt. En svejset søm har ingen huller at dække - de belagte lag er smeltet sammen til ét materiale. For enhver taske, der skal overleve nedsænkning frem for let regn, er dette den afgørende forskel, og det er derfor, svejset konstruktion er basislinjen for ægte vandtætte produkter, uanset hvor godt ansigtsstoffet er.
10. Produkter bygget på denne proces
Modeller produceret på samme svejsede proces, organiseret efter type snarere end prioritet:
| Billede | Model | Kapacitet | Materiale | Bedømmelse | Produktside |
|---|---|---|---|---|---|
|
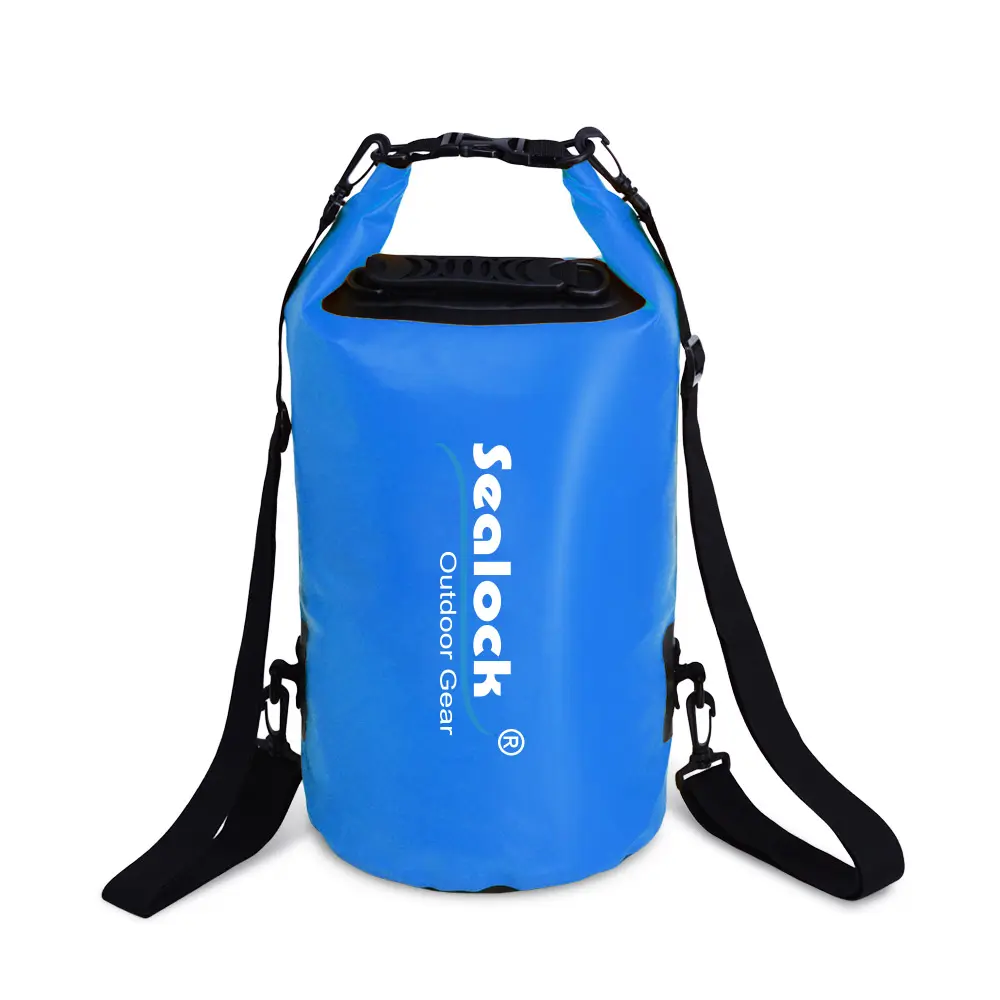
SL-D002 Dry Bag | 5-63L | 0,5 mm 500D PVC | IPX7 | Udsigt |
|
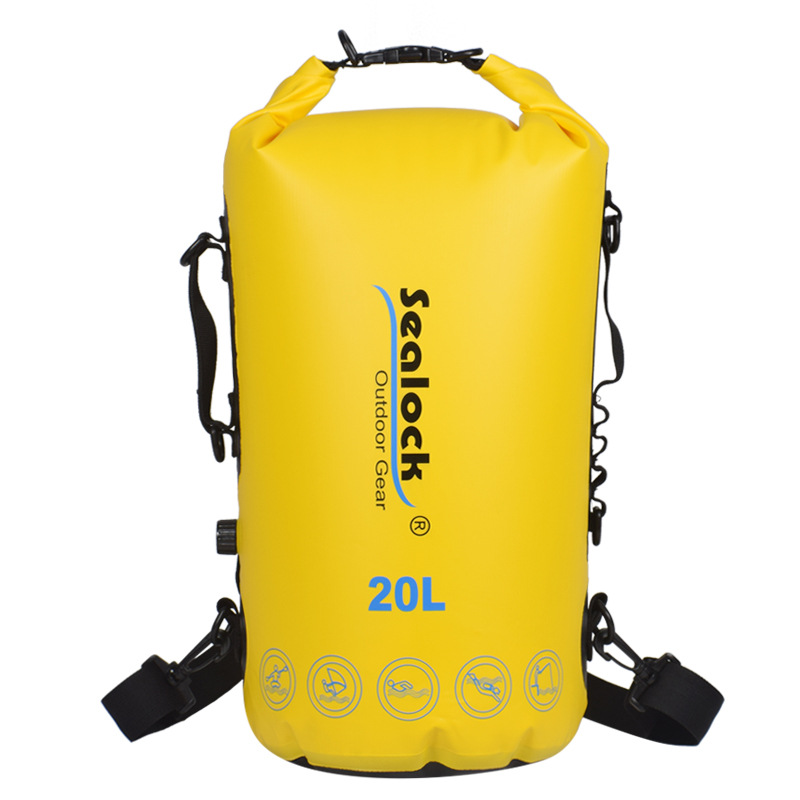
SL-E102 Rygsæk Dry Bag | 15/20L | 500D PVC, dobbelt tætning | IPX7 | Udsigt |
|
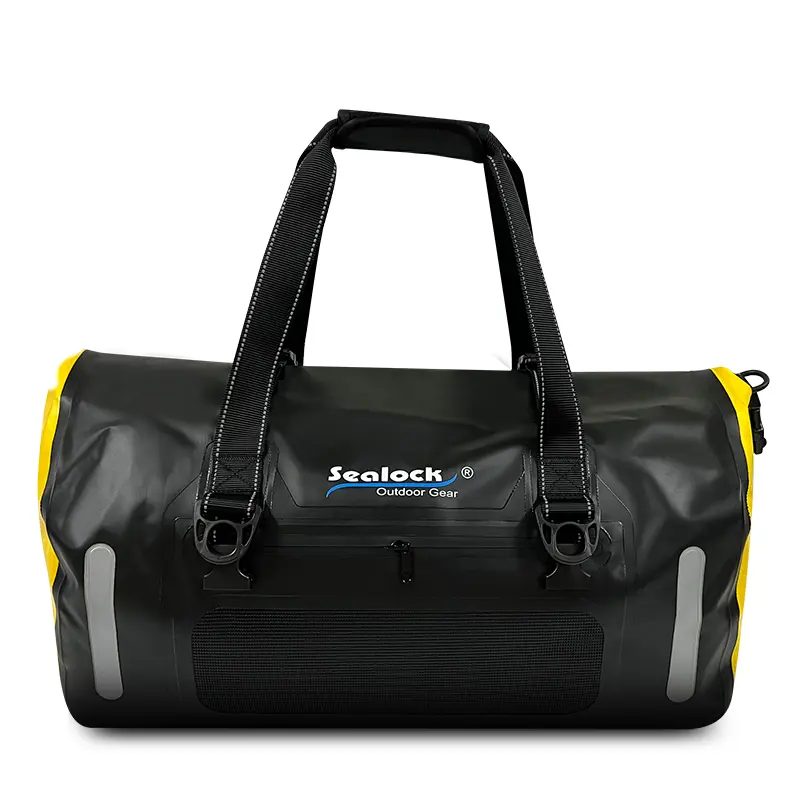
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Udsigt |
|
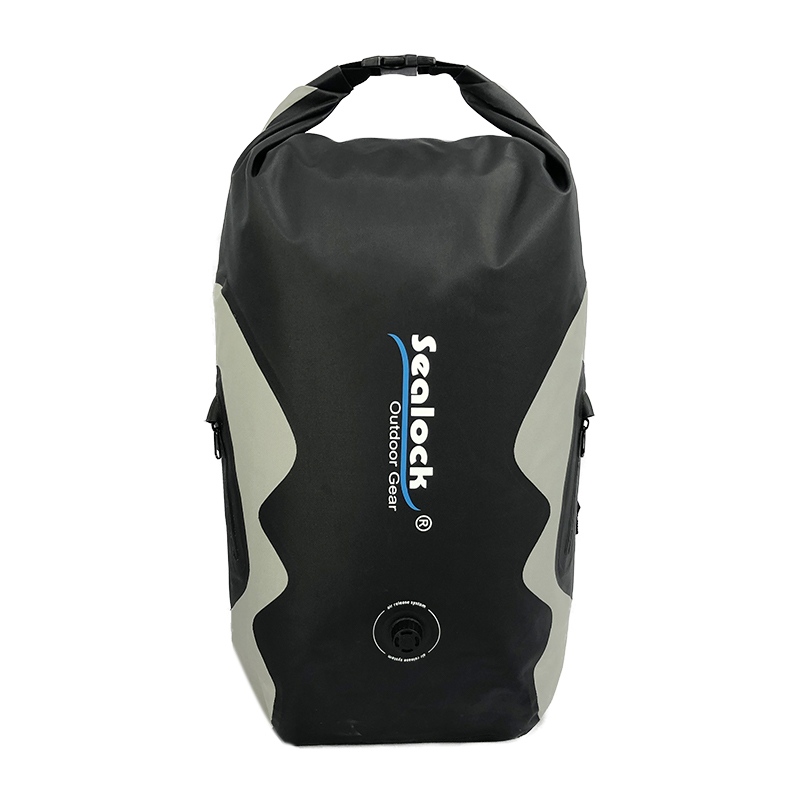
SL-E070 tør rygsæk | 25L | 420D TPU | IPX8 | Udsigt |
|
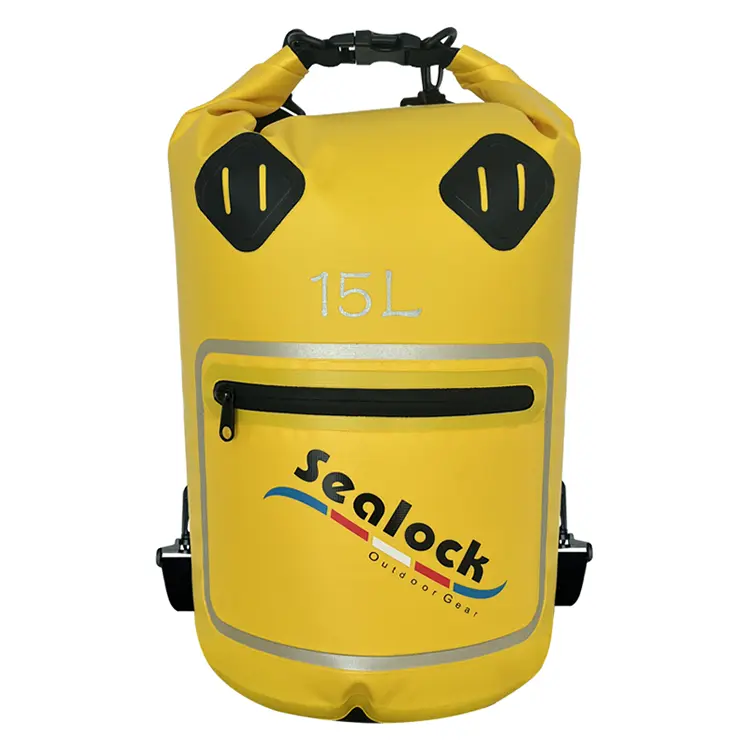
SL-D693 Vinduetørpose | 15/20L | 500D PVC + PVC film | IPX7 | Udsigt |
|
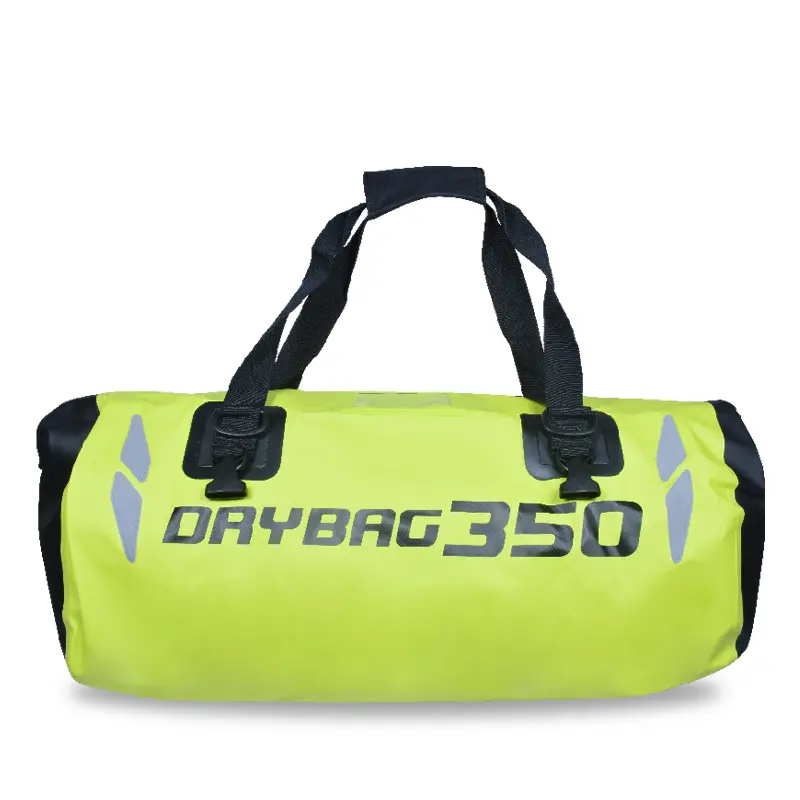
SL-C619 Motorcykeltaske | 35/50L | 500D PVC | IPX6 | Udsigt |
Fuld rækker sidder undertørre poser, tørre rygsække, ogduffels. Grundlæggende udvikling fra en skitse, prøve eller målspecifikation er understøttet - nye geometrier betyder nyt værktøj, som er en del af standardudviklingsstien snarere end en hindring. MOQ 300 stk, prøver om 7-15 dage, bulk om 30-45 dage, fra Dongguan, Kina eller Ho Chi Minh City, Vietnam.
11. FAQ
Q: Hvorfor kan min polyethylen- eller polypropylenpose ikke RF-svejses?
A: Fordi disse polymerer er ikke-polære - deres molekyler reagerer næsten ikke på det elektromagnetiske felt, så der genereres næsten ingen intern varme. De har brug for RF-reaktive belægninger eller bindelag eller en anden metode, såsom varmluft eller impulssvejsning. Dette er en af grundene til, at PVC og TPU dominerer svejsede vandtætte poser.
Q: Hvor stærk er en svejset søm sammenlignet med selve stoffet?
A: Korrekt svejset, sømmen er typisk lige så stærk som grundmaterialet eller stærkere. I en skrælningstest river en god svejsning sig gennem basisstoffet i stedet for at skilles ved grænsefladen - hvis sømmen flækker rent fra hinanden, var parametrene forkerte.
Q: Vi skiftede farve, og svejsningerne begyndte at svigte - hvorfor skulle det ske?
A: Pigmenter og fyldstoffer ændrer, hvordan materialet absorberer RF-energi, ligesom blødgøringsmiddelniveau, fugtindhold og tykkelse. En ny farve eller stofbatch kan kræve en anden effekt-, opholds- eller trykindstilling. Svejsninger bør omkvalificeres med afskalningstest ved starten af kørslen, ikke videreført under den antagelse, at "samme materiale" betyder "samme indstillinger".
Q: Er en tapet søm nogensinde acceptabel på en vandtæt taske?
A: Til beskyttelse mod let regn kan det fungere, men ikke til nedsænkning. Syning perforerer det vandtætte lag tusindvis af gange, og tapen, der dækker disse huller, løftes med bøjning, varme og alder. Hvis specifikationen siger, at den kan nedsænkes, skal den svejses.
Spørgsmål: Hvorfor tilføjer en tilpasset poseform omkostninger og leveringstid?
A: Hver geometri har brug for sin egen bearbejdede matrice, hvilket er en engangsomkostning for værktøj og et trin i leveringstid, før prøveudtagning kan begynde. Det er samme grund til, at en ny form har et højere minimum end en farveændring på en eksisterende model.
Q: Kan forskellige materialer svejses til hinanden?
A: Kompatible polære materialer kan være - et gennemsigtigt PVC-filmvindue svejset ind i en PVC-presenning er et rutineeksempel. Blanding af uens polymerer eller en polær med et ikke-polært materiale er, hvor bindinger svigter, så materialeparring bekræftes på prøveudtagningsstadiet.
Anmod om en procesgennemgang eller prøver
For en videovandring af svejselinjen, svejsetestdata, prøver eller et komplet OEM/ODM-forslag,indsende en forespørgsel. Sealock svarer på indkøbsforespørgsler inden for 24 timer.